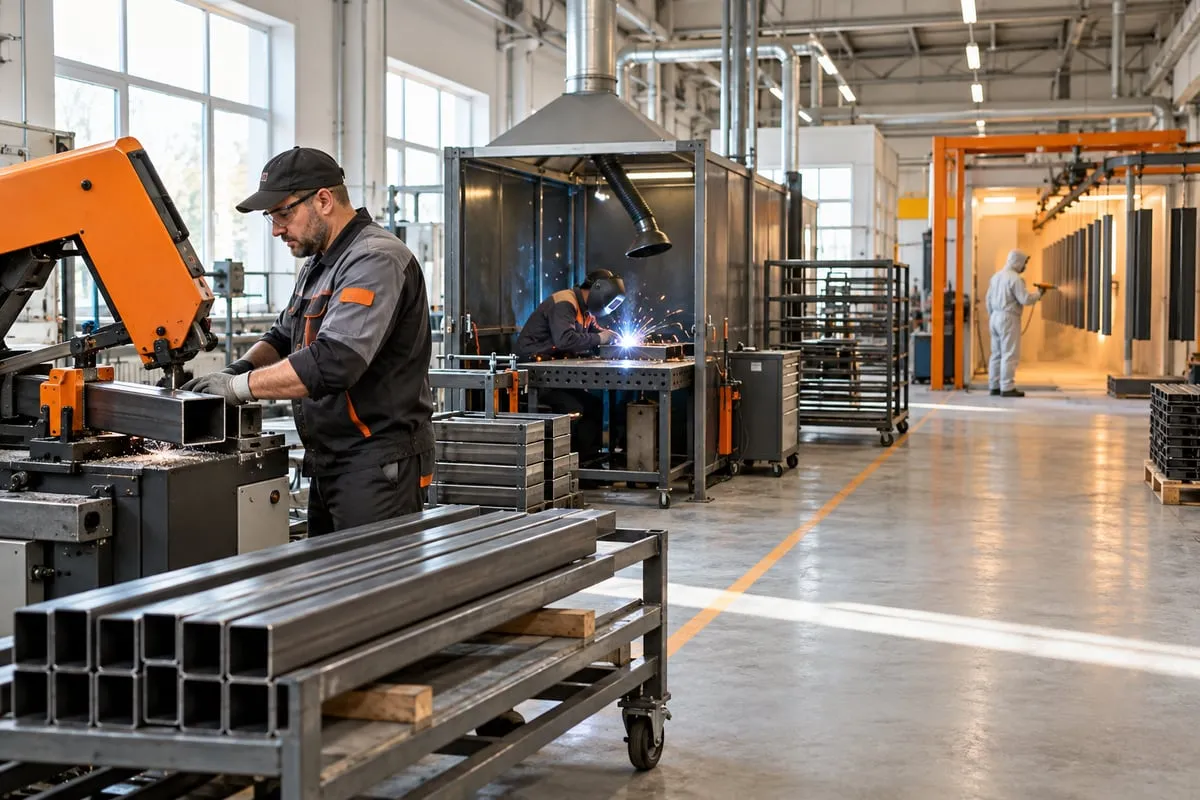
Заказ пришёл в цех, и мастер объясняет новому рабочему: сначала резка, потом сварка, затем покраска, а контроль в конце. Если этот порядок записан на бумаге или в системе, у вас уже есть маршрутная карта или её основа. Если он только в голове у мастера, заказ зависит от того, вышел ли мастер на смену.
Ниже разбираем, что такое маршрутная карта технологического процесса, как устроена её форма по ГОСТ и как заполнить её без лишней работы.
Что такое маршрутная карта
Маршрутная карта (сокращённо МК) — это технологический документ, в котором процесс изготовления или ремонта изделия описан как последовательность операций. Из неё видно, что делать, в каком порядке и где.
По каждой операции в карте обычно указывают:
- цех, участок и рабочее место;
- номер и наименование операции;
- оборудование и оснастку;
- материал или заготовку;
- нормы времени и норму расхода материала.
Форму и правила оформления устанавливает ГОСТ 3.1118-82. По нему маршрутная карта входит в комплект технологических документов наравне с другими картами. Её роль зависит от того, как подробно описан процесс:
| Описание процесса | Роль маршрутной карты |
|---|---|
| Маршрутное и маршрутно-операционное | Один из основных документов: весь процесс записан в технологической последовательности операций |
| Операционное | Сводный документ: адреса операций, их наименования, применяемые документы, оборудование и трудозатраты |
Зачем она нужна на производстве
Маршрутная карта отвечает на вопросы, которые в цехе задают каждый день. Какая операция следующая? На каком участке её делают? Сколько времени она должна занять?
Когда маршрут записан, технолог передаёт его один раз, а не объясняет заново по каждому заказу. Новый рабочий видит порядок операций. Начальник цеха может сравнить план с фактом: если норма на сварку одна, а работа заняла вдвое больше, причину стоит искать на этой операции. Из тех же данных считают загрузку участков и трудоёмкость заказа.
Форма маршрутной карты по ГОСТ
ГОСТ 3.1118-82 унифицирует формы: их применяют независимо от типа производства и степени детализации описания. Какую форму выбрать для конкретного процесса, решает разработчик по порядку, принятому в отрасли или на предприятии.
| Форма | Для чего |
|---|---|
| Форма 1 | Первый лист для единичных процессов с различными методами обработки |
| Форма 1а | Оборотная сторона первого листа |
| Форма 1б | Последующие листы |
| Форма 2 | Первый лист для процессов сборки, а также типовых и групповых процессов |
| Формы 3 и 4 | Первые листы с вертикальным расположением поля подшивки |
| Формы 5 и 6 | Первые листы для автоматизированного проектирования |
Если вам нужен бланк маршрутной карты, берите его из текста стандарта: шаблоны из интернета часто отличаются от него составом граф. Перед использованием сверьтесь с действующей редакцией и требованиями вашего заказчика.
Служебные символы
Каждая строка карты начинается со служебного символа. Он показывает, какая информация записана в этой строке.
| Символ | Что записывают |
|---|---|
| А | Цех, участок, рабочее место, номер, код и наименование операции, обозначение документов |
| Б | Код и наименование оборудования, трудозатраты |
| К | Составные части изделия: наименование, количество, норма расхода |
| М | Основной материал и заготовка, вспомогательные и комплектующие материалы |
| О | Содержание операции или перехода |
| Т | Технологическая оснастка: приспособления, инструмент, средства измерения |
Символы В, Г, Д, Е, Л и Н выполняют похожую роль на формах с вертикальным полем подшивки.
Что означают графы
Больше всего вопросов вызывают сокращения в заголовках граф.
| Графа | Значение |
|---|---|
| Уч., РМ, Опер. | Участок, рабочее место, номер операции |
| Обозначение документа | Документы для операции, в том числе инструкции по охране труда |
| Проф., Р | Код профессии и разряд работы |
| СМ | Код степени механизации |
| УТ, КР | Код условий труда и количество исполнителей |
| КОИД | Количество одновременно обрабатываемых деталей |
| ЕН, ОП | Единица нормирования и объём производственной партии |
| Тпз, Тшт | Норма подготовительно-заключительного и штучного времени |
| ЕВ, МД | Единица величины и масса детали |
| Н. расх., КИМ | Норма расхода материала и коэффициент его использования |
| Код заготовки, КД, МЗ | Заготовка, количество деталей из одной заготовки и её масса |
Как заполнить маршрутную карту
Порядок заполнения удобно строить от изделия, а не от бланка.
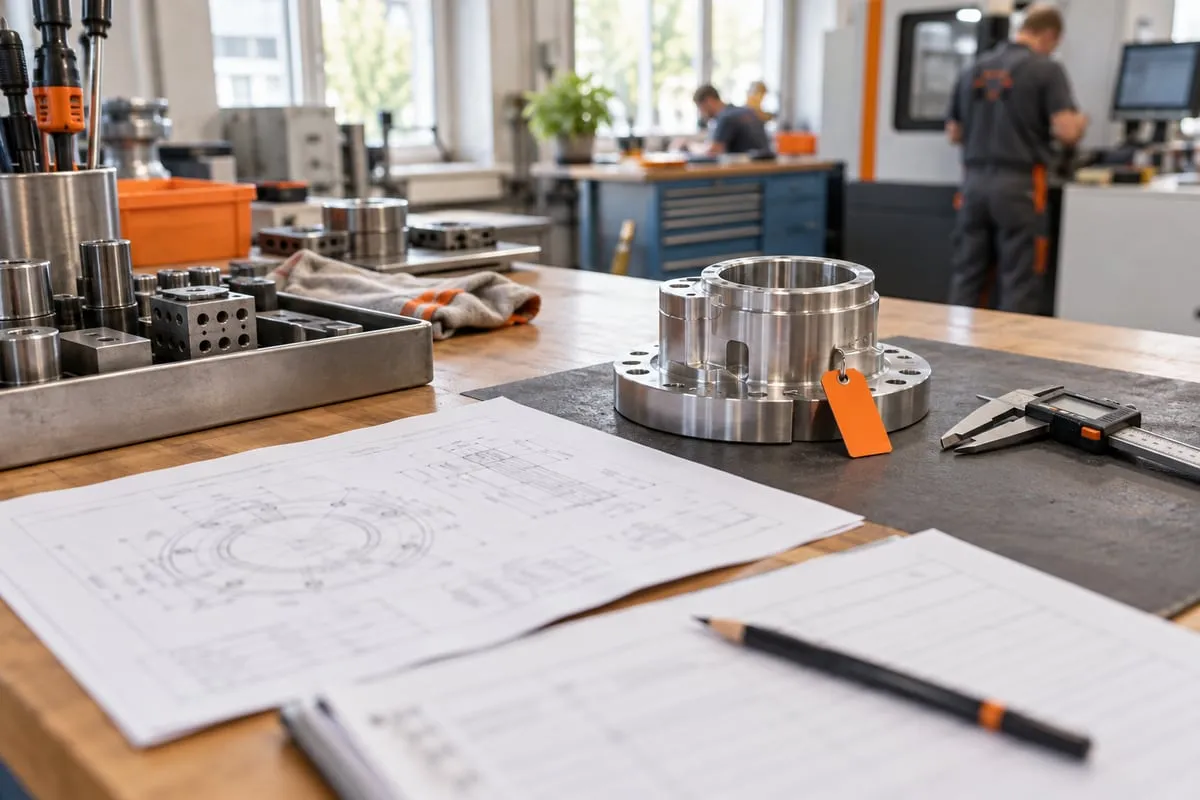
- Выпишите данные изделия и заготовки. Наименование, обозначение, материал, заготовка, норма расхода.
- Составьте последовательность операций. Запишите всё, что влияет на сроки и ответственность: обработку, сборку, контроль и перемещения.
- Привяжите операции к местам. Для каждой укажите цех, участок и рабочее место.
- Добавьте оборудование и оснастку. Модель или инвентарный номер помогут отличить похожие станки.
- Проставьте нормы времени и исполнителей. Если точных норм нет, запишите оценку и уточните её по факту.
- Проверьте карту с мастером. Он быстрее других увидит, что операции идут не в том порядке или участок работает иначе.
Пример заполнения
Условный пример для металлического стеллажа: упрощённая таблица показывает логику записи, а не бланк по ГОСТ. Цифры выдуманы.
| Опер. | Участок | Операция | Оборудование | Тшт, мин |
|---|---|---|---|---|
| 005 | Заготовительный | Резка профиля | Ленточная пила | 15 |
| 010 | Сварочный | Сварка рамы | Сварочный полуавтомат | 40 |
| 015 | Покрасочный | Окраска | Покрасочная камера | 20 |
| 020 | Сборочный | Сборка и упаковка | Верстак | 25 |
| 025 | ОТК | Контроль | Рабочее место контролёра | 5 |
Чем маршрутная карта отличается от других карт
Названия похожи, поэтому карты часто путают.
Маршрутная карта показывает весь путь изделия: какие операции идут друг за другом и где они выполняются.
Операционная карта раскрывает одну операцию: переходы, режимы, инструмент. Она нужна там, где от точного выполнения зависит результат.
Маршрутно-операционная карта совмещает оба подхода: часть операций описана кратко, а самые ответственные подробно.
Технологическая карта в заводской речи часто означает всё описание изделия: состав, материалы, операции и нормы. Поэтому, когда вам присылают «техкарту», уточните, какой документ имеется в виду.
Что выбрать небольшому производству
Полный комплект документов по ГОСТ обычно требуют заказчик, отраслевые правила или система качества. Если таких требований нет, начните с того, что реально используют в цехе: операции, участки, нормы и порядок.
Такой маршрут можно вести в таблице, но у неё есть слабое место: она не знает, что происходит с заказом сейчас. Операция сделана, а файл об этом не сообщит.
Маршрут изделия в Цеховике
В Цеховике маршрут задаётся в изделии: перечислены операции, участок, норма времени и расценка. При запуске заказа маршрут подставляется в него сам, а операции встают в очередь участков. Рабочие отмечают выполнение в телефоне, поэтому видно, на какой операции находится заказ и сколько времени она заняла по норме и по факту.
Это рабочий маршрут для цеха, а не бланк по ГОСТ 3.1118-82. Если заказчик требует комплект документов по ЕСТД, уточните это на демонстрации. Подробнее о составе изделия и нормах — на странице «Техкарты и себестоимость», о работе цеха — на странице «Производство».