Заказы опаздывают, и собственник покупает ещё один станок. Через месяц на резке стало свободнее, а сроки остались прежними: заказы по-прежнему ждут в очереди на покраску. Новый станок ускорил участок, который и так успевал.
Такая ошибка возникает, когда решение принимают раньше, чем нашли причину. Разбираем, что такое оптимизация производства и как начать её с измерений.
Что такое оптимизация производства
Оптимизация производства — это изменения в работе цеха, которые помогают получить нужный результат с меньшими потерями времени, денег и материалов. Она не сводится к сокращению штата или экономии на всём подряд. Улучшение должно быть связано с понятной целью и отражаться в показателях.
Оптимизация производственных процессов обычно касается следующих направлений:
| Что хотим улучшить | Что смотреть | На чём искать потери |
|---|---|---|
| Сроки | Доля заказов в срок, время выполнения | Очереди, ожидание материала, частые смены приоритетов |
| Выпуск | Выпуск за период, загрузка участков | Простои, переналадки, узкий участок |
| Себестоимость | Затраты на заказ, план и факт | Перерасход материалов, лишние операции |
| Качество | Доля брака, переделки | Операции, на которых появляется брак |
| Оборотные средства | Незавершённое производство, запасы | Заказы без движения, лишние закупки |
Как найти узкие места в производстве
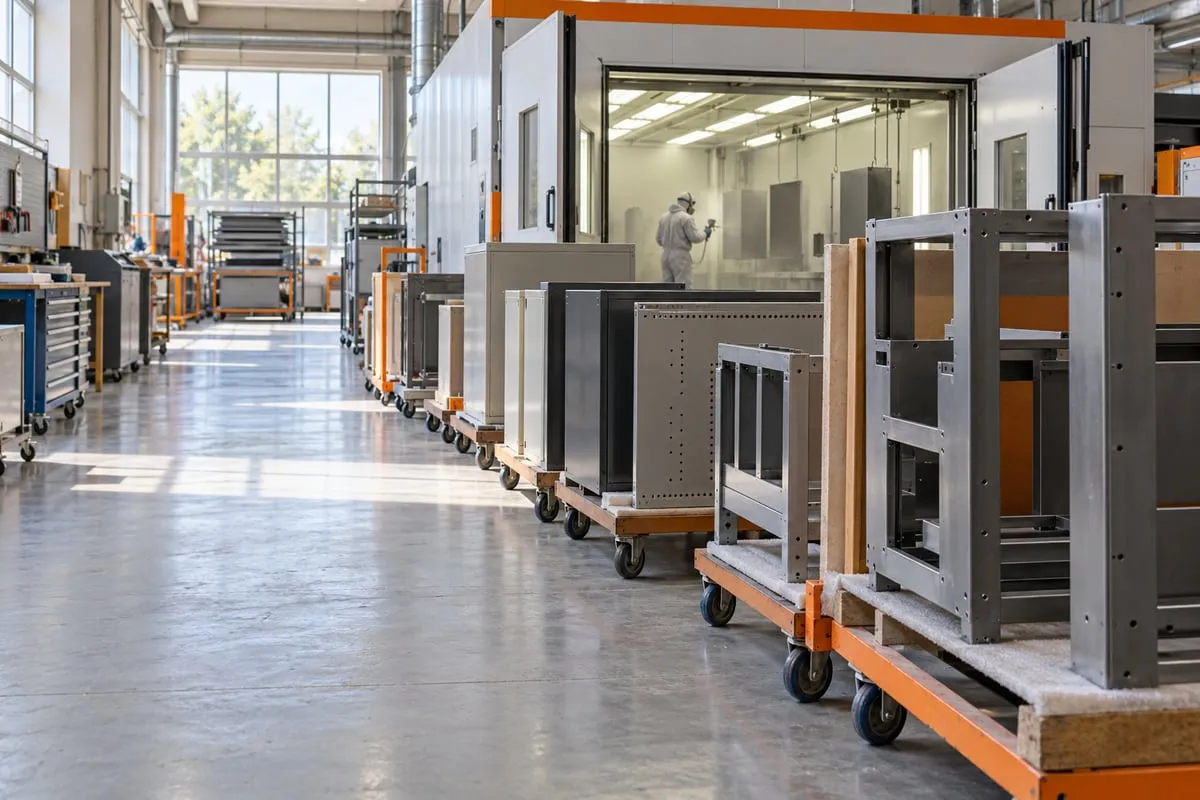
Узкое место — это участок или операция, которые ограничивают выпуск всего цеха. Ускорение других участков почти не помогает, пока эта операция не успевает пропускать работу.
Его обычно выдают такие признаки:
- перед участком постоянно копится очередь;
- следующие участки часто ждут работу;
- загрузка в часах стабильно выше доступного времени;
- сроки заказов зависят от одного и того же этапа;
- простой этого участка сразу сдвигает выпуск.
Самый занятый участок не всегда главный тормоз. Например, он может ждать материал, поэтому сравнивайте загрузку с очередью и причинами простоев. Жалобы мастеров полезны как подсказка, но решение лучше принимать по данным.
Методы оптимизации производства
Универсального метода нет: инструмент зависит от проблемы.
| Метод | В чём суть | Когда подходит |
|---|---|---|
| Теория ограничений | Сосредоточить усилия на том, что ограничивает выпуск | Цех не успевает, а на других участках есть запас |
| Бережливое производство | Находить и сокращать потери | Много ожидания, лишних перемещений и запасов |
| 5S | Навести порядок на рабочем месте и поддерживать его | Рабочие теряют время на поиск инструмента и материалов |
| Быстрая переналадка (SMED) | Сократить время перехода с одного изделия на другое | Много небольших партий и частая смена изделий |
| Нормирование и планирование | Считать сроки и загрузку по нормам времени | Сроки называют на глаз, а перегруз виден поздно |
| Изменение технологии | Изменить маршрут, оснастку или способ обработки | Проблема заложена в самой операции |
Теория ограничений: пять шагов
Эдияху Голдратт предложил работать с узким местом по циклу:
- Найдите ограничение. Определите участок или операцию, которые сдерживают выпуск.
- Используйте его полностью. Уберите простои и не тратьте его время на брак и лишнюю работу.
- Подчините ему остальную работу. Не запускайте больше, чем это звено может пропустить.
- Расширьте ограничение. Если этого мало, добавьте смену, людей или оборудование.
- Вернитесь к первому шагу. После улучшения ограничение может перейти на другой участок.
Покупка оборудования стоит здесь на четвёртом месте: сначала проверьте, что можно изменить без крупных вложений.
Бережливое производство
В бережливом производстве обычно выделяют семь видов потерь: перепроизводство, ожидание, лишнюю транспортировку, лишнюю обработку, запасы, лишние движения и брак. Простой обход цеха с этим списком часто помогает увидеть проблемы, к которым все привыкли.
Оптимизация технологических процессов
Оптимизация технологических процессов требует участия технолога: речь идёт о маршруте, режимах, оснастке и порядке операций. Перед изменением убедитесь, что оно не снизит качество и не противоречит требованиям заказчика. Записанная маршрутная карта помогает обсуждать один и тот же процесс и видеть, что именно изменилось.
Как составить план оптимизации производственных процессов
- Выберите одну цель. Например, сократить опоздания заказов или брак на конкретной операции.
- Зафиксируйте исходные показатели. Без них нельзя будет сказать, что стало лучше.
- Проследите путь заказа. Отметьте операции, время работы, ожидание и передачу между участками.
- Найдите главную причину. Спросите мастеров и рабочих, а затем проверьте их выводы по данным.
- Выберите небольшое изменение. Начните с участка, а не со всего производства сразу.
- Назначьте ответственного и срок. У каждого действия должен быть конкретный владелец.
- Сравните результат с исходными цифрами. Если показатель не изменился, ищите другую причину.
- Закрепите удачное решение. Обновите инструкции, нормы и правила работы.
Условный пример
Цифры выдуманы. На участке 6 переналадок за смену, каждая занимает 40 минут: всего 240 минут. Инструмент подготовили заранее и изменили порядок действий, и переналадка стала занимать 25 минут: всего 150 минут. Участок получил 90 минут рабочего времени в смену без покупки нового оборудования.
Если этот участок не ограничивает выпуск, дополнительное время почти не повлияет на сроки цеха. Поэтому итог проверяют по целевому показателю цеха, а время самой операции считают промежуточным результатом.
Частые ошибки
- Покупают оборудование до поиска причины. Деньги потрачены, а сроки упираются в другой участок.
- Оптимизируют всё сразу. Люди устают от перемен, а эффект отдельных изменений нельзя оценить.
- Смотрят только на загрузку. Запуск лишней работы занимает станок, но увеличивает незавершённое производство.
- Не считают исходное значение. После изменений остаётся спор вместо сравнения цифр.
- Ищут виноватых. Рабочие перестают рассказывать о простоях и браке.
- Не закрепляют изменения. Через месяц цех возвращается к старому порядку.
Какие данные нужны для оптимизации
Для начала достаточно понять, где находится заказ, сколько заняла операция по норме и по факту, почему была пауза, где появился брак и сколько материала ушло сверх плана. Такие данные можно собирать на бумаге и в таблицах, но сводить их вручную долго, а записи часто неполные.
Здесь помогает автоматизация производства: данные появляются в ходе работы, а не собираются в конце месяца. При этом сама программа не решает, что менять: она показывает картину, а решения принимают люди.
Как Цеховик помогает найти потери
В Цеховике рабочие отмечают операции в телефоне, а время считается по этим отметкам. По каждой операции видно, кто её делал и сколько времени она заняла по норме и по факту. Паузы фиксируются с причинами из справочника, а их время попадает в «Отчёт по операциям». Брак отмечают прямо на этапе, а этапы с браком можно отфильтровать.
Загрузка участков показана по дням. На рабочем столе собраны заказы в риске, перегруженные участки и незавершённое производство. В заказе можно сравнить план и факт по материалам и работам.
Цеховик не подключается к станкам и не предлагает готовых решений за вас: он показывает, где возникают очереди, простои и потери. Подробнее — на страницах «Отчёты и контроль» и «Производство».