Технологический процесс, или техпроцесс, — часть производственного процесса, в которой меняют форму, размеры, свойства или состояние заготовки и проверяют результат. В разговоре «технология изготовления изделия» означает общее знание, как делать вещь: резать, гнуть, сваривать. Техпроцесс конкретнее: это записанная последовательность операций для одного изделия с оборудованием, оснасткой, нормами и контролем.
Ниже разбираем, из чего состоит техпроцесс, какие бывают его виды, как его разрабатывают и какими документами оформляют.
Из чего состоит технологический процесс
Техпроцесс собирают из нескольких элементов. Названия взяты из Единой системы технологической документации (ЕСТД), но в цехе ими пользуются и без бланков.
| Элемент | Что это |
|---|---|
| Операция | Законченная часть техпроцесса на одном рабочем месте: резка, гибка, сварка, сборка |
| Переход | Часть операции, которую выполняют одним инструментом при неизменном режиме |
| Оборудование и оснастка | Станок или пост, приспособления, инструмент, средства измерения |
| Нормы времени | Сколько должна занимать операция: штучное и подготовительно-заключительное время |
| Нормы расхода | Сколько материала уходит на изделие вместе с отходами |
| Контроль | Что проверить, на какой операции и чем измерить |
Переходы расписывают не всегда. Для простой детали хватит списка операций, а для операции, от которой зависит точность или безопасность изделия, переходы и режимы пишут подробно. Как считать расход материала, разобрано в статье о нормах расхода материалов.
Виды техпроцессов
По степени унификации техпроцессы делят на три вида:
- Единичный — для одного изделия или детали одного наименования. Так работают мастерские корпусной мебели под заказ и цеха, где почти каждый заказ новый.
- Типовой — для группы изделий с общими конструктивными признаками. Например, один техпроцесс на все стеллажи одной серии, где меняются только размеры.
- Групповой — для разных изделий, которые обрабатывают на одном оборудовании с общей оснасткой и наладкой.
Ещё техпроцессы различают по подробности описания: маршрутное, операционное и маршрутно-операционное. Чем больше повторяемость выпуска, тем подробнее обычно описание. В единичном производстве часто достаточно маршрута, в серийном и массовом расписывают операции. Подробнее о том, чем отличаются эти условия, — в статье о типах производства.
Этапы разработки техпроцесса
Разработка техпроцесса начинается с конструкторской документации и заканчивается, когда изделие стабильно выходит в серии. Порядок примерно такой.
- Анализ чертежа и технологичности. Технолог проверяет, можно ли сделать изделие на имеющемся оборудовании, хватает ли размеров и допусков, где будут трудности. Замечания возвращают конструктору до запуска.
- Выбор заготовки. Лист, профиль, прокат, плита, отливка. От заготовки зависят расход материала и число операций.
- Маршрут. Последовательность операций и участки, через которые пройдёт изделие. Контроль ставят там, где брак дешевле всего поймать: часто уже после первых операций.
- Операции и переходы. Для ответственных операций расписывают переходы, режимы, базирование детали.
- Оборудование и оснастка. Для каждой операции выбирают станок или пост, приспособления и мерительный инструмент. Если нужна новая оснастка, её заказывают сразу, чтобы она успела к запуску.
- Нормирование. Ставят нормы времени и расхода. Если точных данных нет, берут оценку мастера и отмечают, что её нужно проверить.
- Документы. На этом этапе идёт разработка технологических карт производства и других документов: маршрутных и операционных карт, карт эскизов, инструкций.
- Отладка на пилотной партии. Небольшую партию проводят через цех и сравнивают факт с техпроцессом: время, расход, брак, порядок операций. По результатам техпроцесс исправляют и только потом запускают серию.
Последний этап пропускают чаще других, особенно когда заказ срочный. Тогда ошибки маршрута и норм обнаруживаются уже на всей партии.
Документы техпроцесса
В ЕСТД техпроцесс оформляют комплектом документов. Состав комплекта зависит от вида изделия и подробности описания, а самые распространённые документы такие:
- Маршрутная карта — весь процесс как последовательность операций с цехом, участком, оборудованием и нормами. Форму устанавливает ГОСТ 3.1118-82, бланк и графы разобраны в статье о маршрутной карте.
- Операционная карта — одна операция подробно: переходы, режимы, инструмент.
- Карта эскизов — рисунки и схемы к операции: базирование, размеры, которые нужно выдержать.
- Технологическая инструкция — описание приёмов работы, общих для многих операций, например подготовки поверхности под покраску.
В заводской речи «технологической картой» часто называют всё описание изделия: состав, материалы, операции и нормы. Что в неё входит и как её составить, рассказываем в статье о технологической карте на изделие.
Полный комплект по ЕСТД небольшому производству нужен, когда его требует заказчик, отрасль или система качества. В остальных случаях достаточно, чтобы маршрут, нормы и контрольные точки были записаны и доступны цеху.
Техпроцесс, маршрутная карта и техкарта: в чём разница
Три понятия путают, потому что они описывают одно и то же изделие.
| Техпроцесс | Маршрутная карта | Технологическая карта | |
|---|---|---|---|
| Что это | Сам порядок изготовления изделия | Документ с последовательностью операций | Описание изделия в заводском смысле |
| Что в нём | Операции, переходы, оборудование, оснастка, нормы, контроль | Операции, места выполнения, оборудование, нормы времени | Состав, материалы, операции, нормы, иногда расценки |
| Форма | Комплект документов | По ГОСТ 3.1118-82 или своя | Единой формы нет |
| Для кого | Технолог, цех, ОТК | Мастер, начальник цеха | Цех, снабжение, расчёт себестоимости |
Если вам прислали «техкарту» или «техпроцесс», уточните, какой документ имеется в виду: под этими словами разные компании понимают разное.
Частые ошибки
- Техпроцесс в голове у мастера. Порядок операций и хитрости наладки знает один человек. Он ушёл в отпуск, и новый рабочий делает «как понял».
- Нормы не пересматривают. Нормы времени поставили при запуске изделия и забыли. Оборудование и оснастка сменились, а план и сдельная оплата считаются по старым цифрам.
- Контроль только в конце. Брак на первой операции обнаруживают после покраски, когда переделка стоит дороже всего.
- Изделие изменили, техпроцесс нет. Конструктор поменял чертёж, а маршрут и нормы остались от прежней версии.
- Расписывают всё до переходов. Для простых деталей подробные операционные карты никто не читает, а поддерживать их приходится.
Техпроцесс изделия в Цеховике
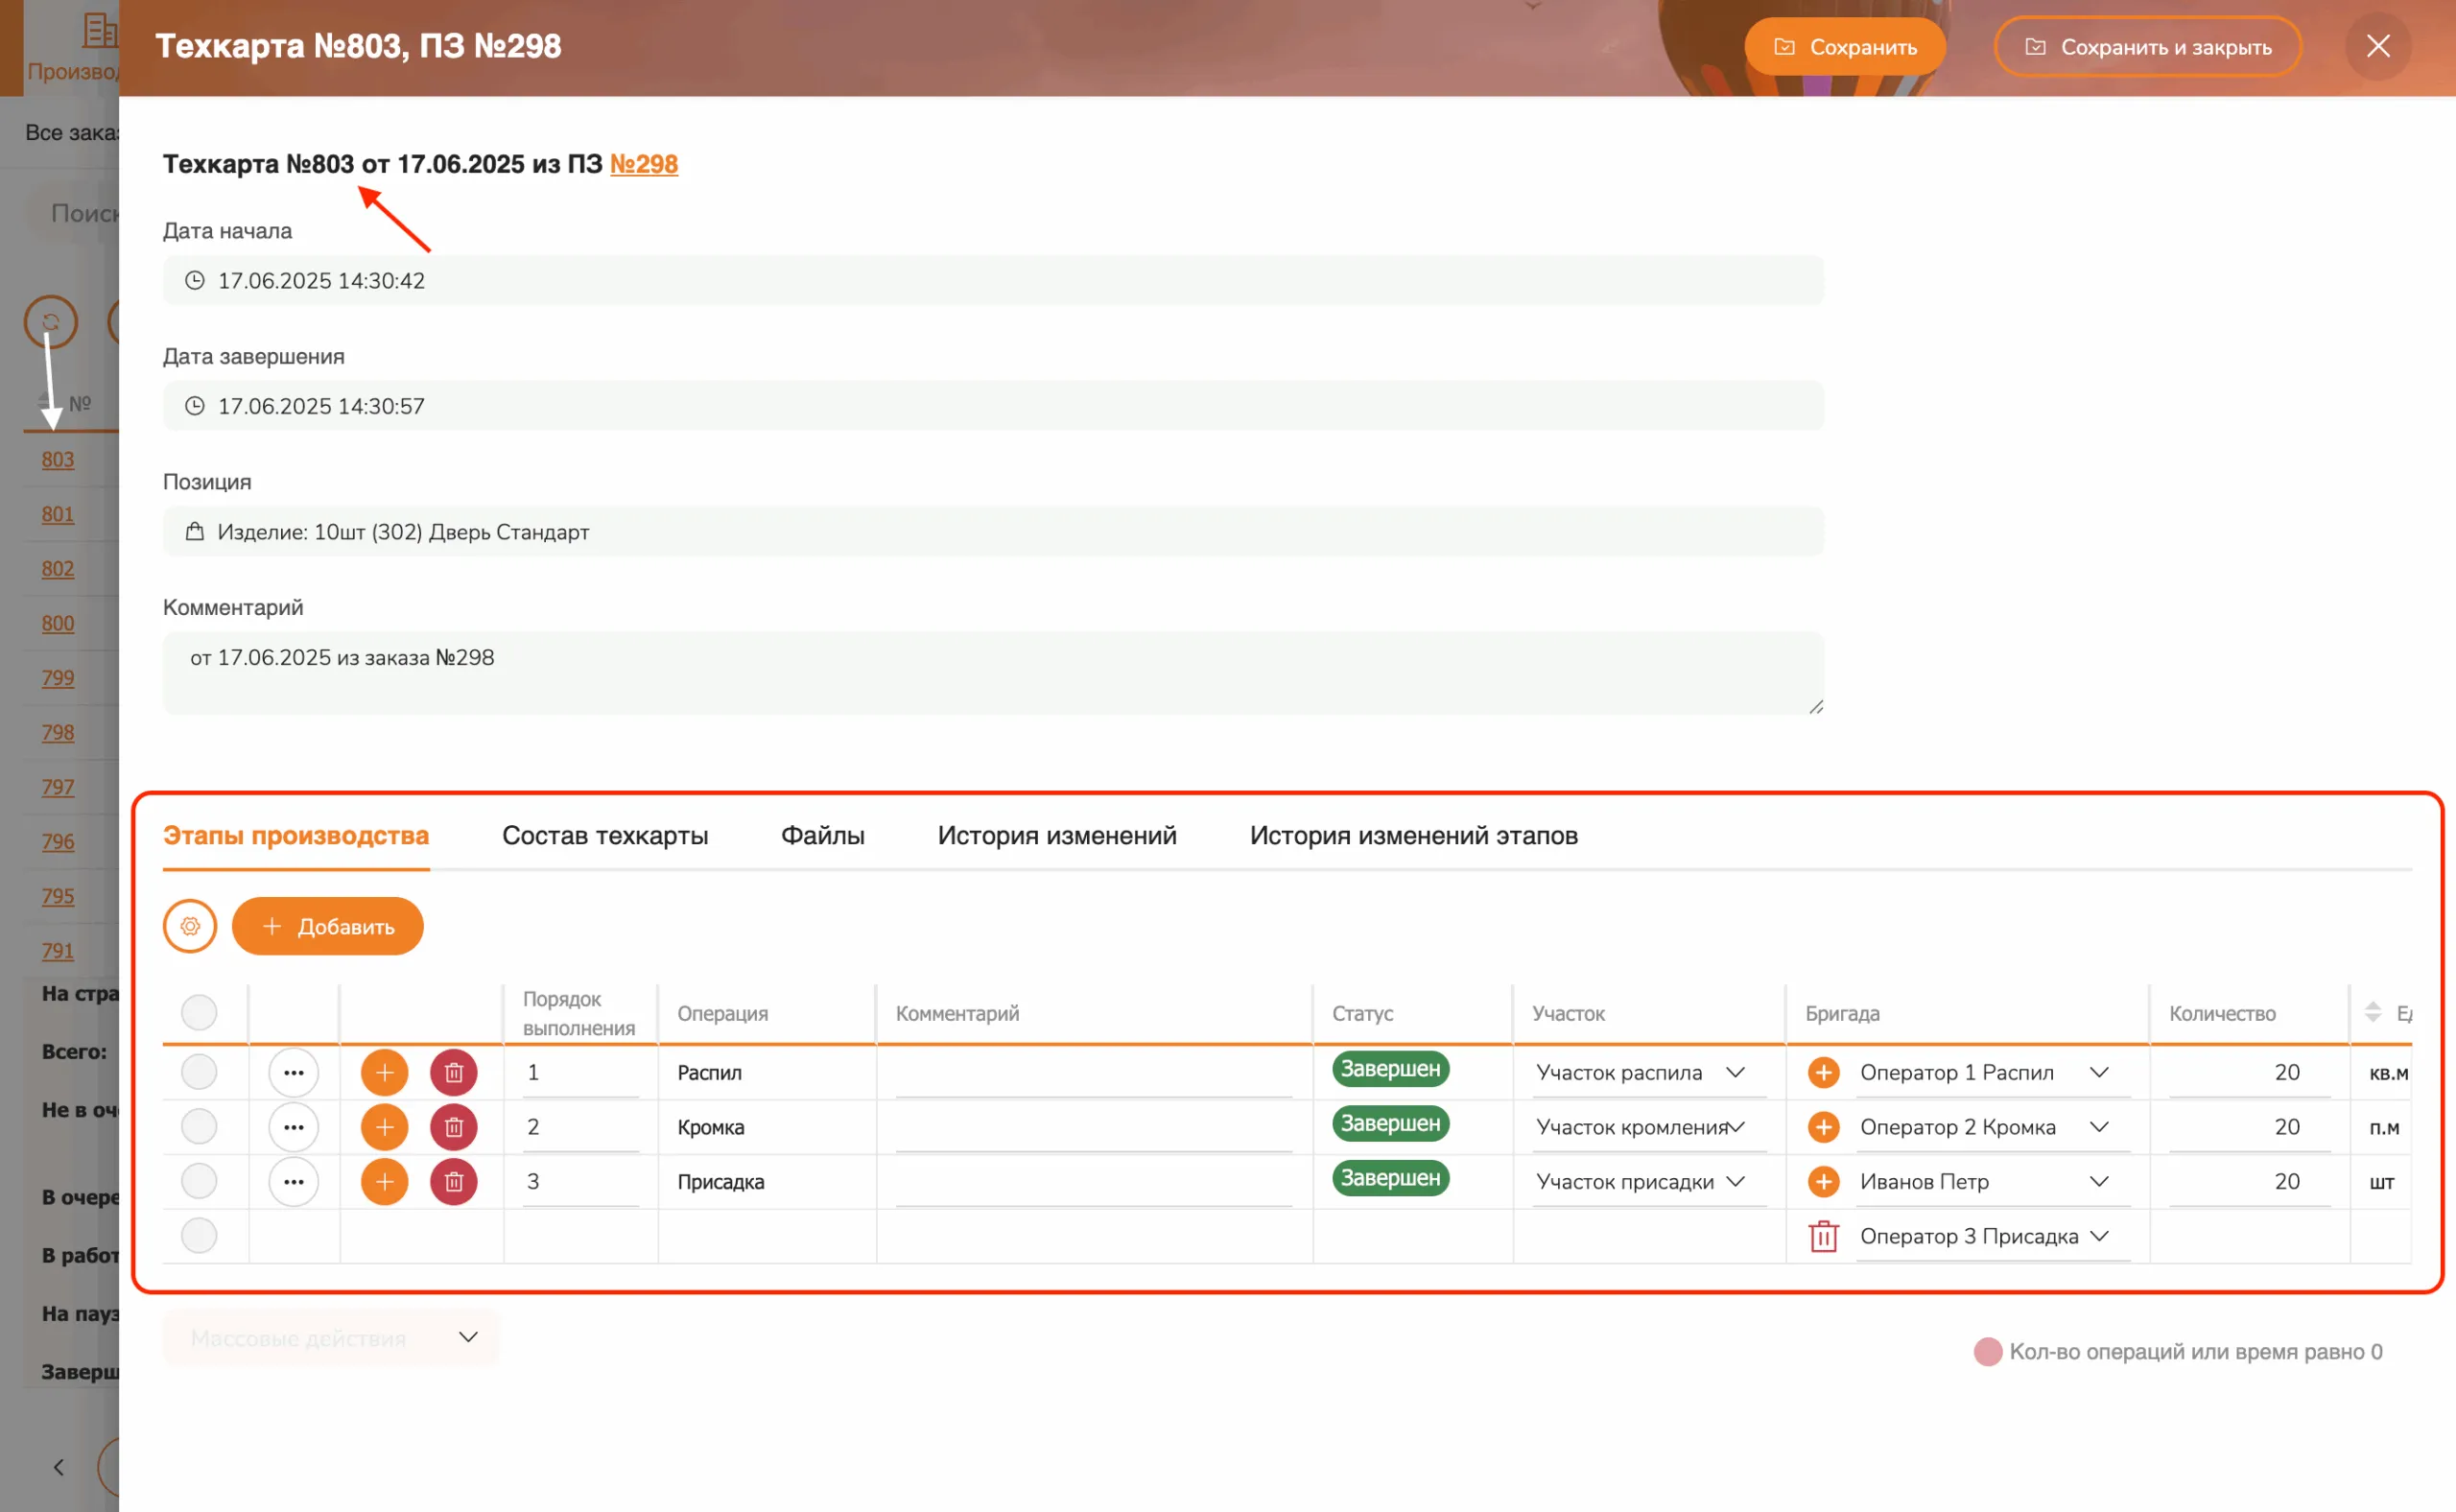
В Цеховике маршрут задаётся в карточке изделия. На вкладке «Операции» перечислены операции в порядке выполнения: количество, единица, цена за единицу работы и норма времени, а у каждой операции в справочнике указан участок. В «Составе» — материалы и детали, у детали могут быть свои материалы и операции. Чертежи прикрепляются к изделию, мастера и рабочие открывают их в заказе и в приложении на телефоне. Если расчёт уже сделан в Базисе или Компасе, смету можно импортировать из XLS. Названия операций и материалов в файле должны совпадать со справочниками, иначе создастся новая запись, а участки заводят заранее. Как организовать работу технолога, описано в статье базы знаний «Работа технолога в ERP Цеховик».
При запуске заказа создаётся техкарта производственного заказа: операции встают в очередь участков, а рабочие отмечают выполнение на телефоне. Операции и нормы в техкарте заказа можно поправить, не останавливая его. По каждой операции видно время по норме и по факту, поэтому устаревшую норму легко заметить, а новую цену или время операции можно разом применить ко всем изделиям, где она используется. Это рабочий маршрут для цеха, а не комплект документов по ЕСТД. Подробнее — на страницах «Техкарты и себестоимость» и «Производство».